Artykuł sponsorowany
Jak materiał i wykończenie formy wpływają na stabilność pracy linii Multivac
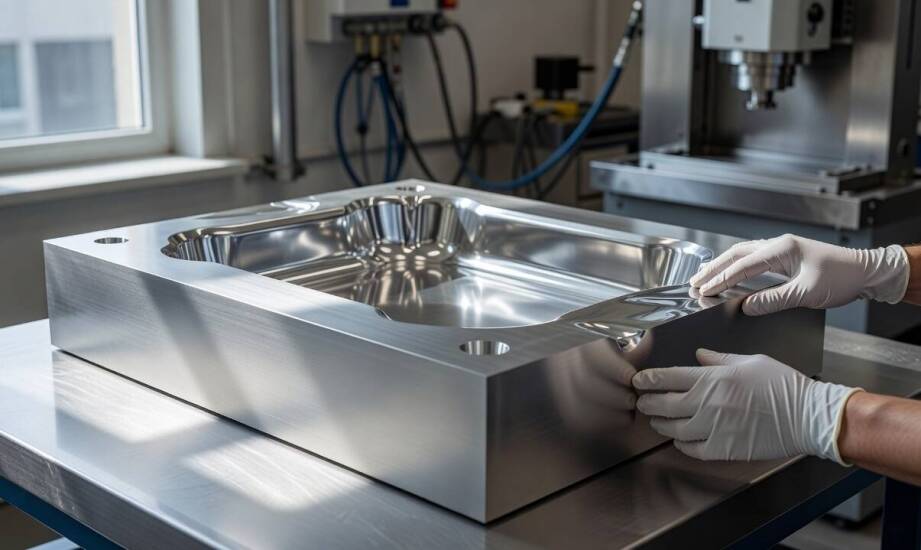
Linia pakująca poddawana intensywnej eksploatacji w zakładzie przetwórstwa tworzyw sztucznych może wykazywać niestabilność cyklu, gdy ta sama maszyna pracuje z narzędziami o odmiennej specyfice. Zmiana wykorzystywanego materiału opakowaniowego, grubości folii lub parametrów samego procesu termicznego często wymusza szybkie dostosowanie całego oprzyrządowania. Właściwe dopasowanie bazy narzędziowej odgrywa nadrzędną rolę w utrzymaniu wysokiej powtarzalności produkcji. Pomaga to również skutecznie minimalizować ryzyko nieplanowanych przestojów technologicznych. Częsta modyfikacja profilu wytłaczania szybko ujawnia, jak istotny jest precyzyjny dobór właściwego stopu metalu oraz przemyślana obróbka powierzchniowa formy. Wymagające środowisko pracy, charakteryzujące się ciągłymi zmianami temperatury i ciśnienia, bezlitośnie weryfikuje każde niedociągnięcie na etapie projektowym.
Materiał i konstrukcja formy a stabilność cyklu
Stopy aluminium należą do najczęściej stosowanych materiałów konstrukcyjnych w wymagającej branży termoformowania. Wynika to z ich doskonałych właściwości przewodzenia ciepła, optymalnej wytrzymałości mechanicznej oraz stosunkowo niskiej masy własnej. Masywność korpusu formy oraz zaprojektowany system wewnętrznych usztywnień wpływają bezpośrednio na równomierne nagrzewanie narzędzia. Optymalna grubość ścianek roboczych mocno ogranicza ryzyko odkształceń pod wpływem cyklicznych obciążeń termicznych. Zwiększenie sztywności całego korpusu znacząco redukuje podatność na deformacje w trakcie wielozmianowych serii produkcyjnych.
Większa bezwładność cieplna masywnego bloku ułatwia utrzymanie stałej temperatury w trakcie trwania długiego cyklu formowania. Przekłada się to bezpośrednio na wyższą powtarzalność wymiarową i jakość uzyskiwanych detali z tworzywa. Zjawisko to ma jednak podwójną naturę, o której inżynierowie muszą pamiętać. Wysoka masa termiczna spowalnia reakcję narzędzia na nagłe korekty parametrów wprowadzane z poziomu panelu sterowania maszyny. Wydłuża to czas niezbędny na pełną stabilizację procesu podczas przezbrajania całej linii. Złotym środkiem projektowym pozostaje wypracowanie kompromisu między stabilnością cieplną a dynamiką reagowania na modyfikacje.
Przykładem praktycznym optymalizacji jest integracja precyzyjnych kanałów chłodzących głęboko wewnątrz bloku aluminiowego. Gęsta sieć obiegów wodnych prowadzona bezpośrednio pod powierzchnią gniazd formujących znacznie przyspiesza odprowadzanie nadmiaru ciepła z rozgrzanego plastiku. Odpowiednie rozmieszczenie układu chłodzenia zauważalnie skraca czas stygnięcia detalu i ułatwia przyspieszenie cyklu. Narzędzia wyposażone w tak zoptymalizowany system termoregulacji wykazują zdecydowanie większą odporność na miejscowe przegrzewanie.
Wykończenie powierzchni formy a parametry produkcji
Chropowatość powierzchni roboczej bezpośrednio determinuje skuteczność odprowadzania gromadzących się gazów z wnętrza gniazda formującego. Zbyt gładka, niemal lustrzana płaszczyzna nierzadko blokuje swobodną ewakuację powietrza spod szybko rozciąganej folii polimerowej. Skutkuje to zazwyczaj powstawaniem niepożądanych pęcherzy na ściankach lub niedokładnym odwzorowaniem ostrych krawędzi na wyrobie gotowym. Odpowiednio zmatowiona struktura powierzchni ułatwia ukierunkowane wyprowadzanie uwięzionego powietrza bezpośrednio do mikroszczelin odpowietrzających.
Proces delikatnego polerowania i nakładania lokalnych struktur obróbkowych znacznie upraszcza uwalnianie ostudzonego już detalu z matrycy. Gładkie przejścia promieniowe eliminują ryzyko powstawania nieestetycznych zarysowań i matowych śladów na powierzchni zewnętrznej przezroczystego opakowania. Przekłada się to na łatwiejsze i szybsze rutynowe czyszczenie całego oprzyrządowania pomiędzy kolejnymi partiami asortymentowymi. Właściwe mechaniczne wykończenie krawędzi skutecznie eliminuje krótkie przestoje wynikające z losowego przywierania uplastycznionego materiału.
W kontekście płynnej integracji z nowoczesną linią produkcyjną bardzo ważne pozostaje stosowanie sprzętu idealnie spasowanego z resztą parku maszynowego. Przedsiębiorstwa przetwórstwa tworzyw na co dzień poszukują rozwiązań precyzyjnie dostosowanych do konkretnych napędów. Doskonałym przykładem w tej kategorii są specjalistyczne formy do maszyn pakujących multivac, które wymagają pełnej zgodności z oryginalną kinematyką i automatyką urządzenia. Odpowiednie zaplanowanie tolerancji pasowań i siłowników zamykających gwarantuje bezproblemową eksploatację matryc. Praktycznym rozwiązaniem jest zastosowanie w takich zestawach odpowiednio sfazowanych listew odcinających. Mechanizmy te ułatwiają szybką separację gotowych tacek bez ryzyka zablokowania mechanizmu prowadzącego folię.
O stabilnej i bezawaryjnej pracy zaawansowanego narzędzia decyduje precyzyjna równowaga między zastosowanym stopem, docelowym wykończeniem faktury i parametrami cyklu. Żadna z wymienionych właściwości fizycznych nie odgrywa swojej roli w izolacji, a ich wzajemne, synergiczne oddziaływanie warunkuje ostateczną jakość wytłoczki. Zakłady wytwarzające wyroby z tworzyw sztucznych rejestrują najmniejszą liczbę odrzutów, gdy dokładna specyfikacja techniczna matrycy jest budowana pod konkretny indeks materiałowy.
Narzędziownia Thermo-Tools z Bogdanowa koncentruje się na projektowaniu i budowie profesjonalnych form termoformujących przeznaczonych dla maszyn marek Kiefel, ILLIG, WM oraz GN Plastics. Utrzymanie wewnętrznego biura projektowego wyposażonego w systemy CAD/CAM oraz zarządzanie nowoczesnym parkiem urządzeń obróbczych umożliwia ścisły nadzór nad geometrią wyrobu. Zaawansowane frezowanie w pięciu osiach ułatwia nadawanie matrycom wysoce skomplikowanych kształtów oraz zróżnicowanej struktury powierzchni formującej. Tak kompleksowe zarządzanie produkcją z użyciem precyzyjnej obróbki CNC zabezpiecza trwałość narzędzi i ułatwia podmiotom przemysłowym utrzymanie założonego tempa pracy.
Kategorie artykułów
Polecane artykuły

Rzeczoznawcy nieruchomości a zabezpieczenie handlowych transakcji
Plecaki dla sportowców z własnym nadrukiem: funkcjonalność i styl

Wybór urny dla dziecka: na co zwrócić uwagę?
